

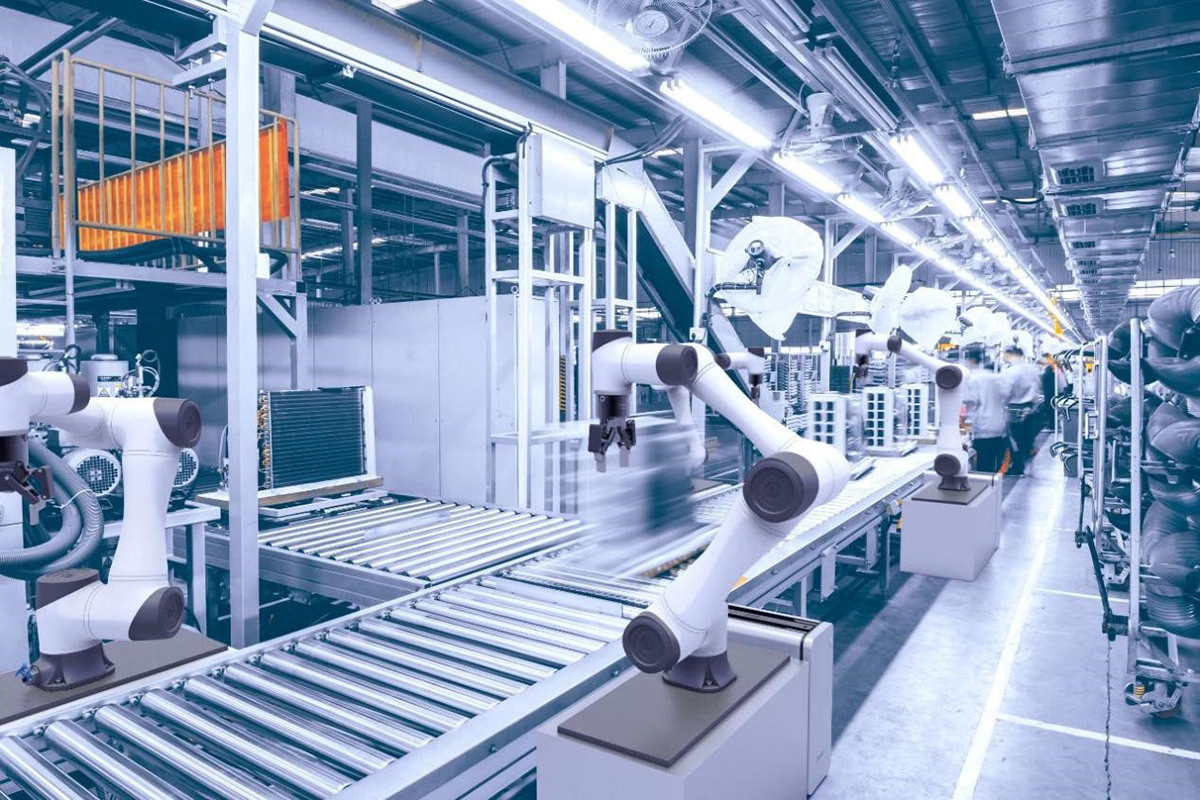
DIREKTE TRANSPORT ELLER PALLETTRANSPORT
Stabile produkter kan ofte transporteres direkte på fleksible kjedetransportører, flatkjedetransportører eller modulære båndtransportører. Direkte transport gir kompakt ruteføring og enkle forbindelser mellom maskiner.
Palle- eller bæresystemer er mer egnet når prosessen krever:
- repeterbar produktorientering;
- automatisk montering eller testing;
- individuell produktidentifikasjon;
- presis lokalisering på arbeidsstasjoner;
- flere behandlingsruter;
- omarbeiding og bypass-løkker.
Transportbåndet transporterer pallen mellom stasjonene, mens dedikerte stopp- og lokaliseringsenheter etablerer den endelige prosessposisjonen.
LINJEBALANSERING OG PROSESSKONTROLL
Den tregeste driften bestemmer linjens bærekraftige produksjon. Å øke transportbåndets hastighet kan ikke korrigere en ubalansert monterings- eller inspeksjonsprosess.
CSTRANS kan integrere:
- pallestoppere og lokaliseringsenheter;
- akkumulering før stasjoner med variabel syklus;
- løfte-og-overføringsmoduler for parallelle prosesser;
- sammenslåing, deling og omgåelse av seksjoner;
- omarbeiding og avvisningsruting;
- sensor- og RFID-grensesnitt;
- direkte og palletert transport i ett system.
Før oppsettet ferdigstilles, kontrolleres produktsortimentet, transportørbelastningen, stasjonsgrensesnittene, syklustider, feilrettingsforløp og nødvendig arbeid under arbeid sammen.
Målet er en kontrollert enkeltdelsflyt som holder hver prosess forsynt uten å skape unødvendig opphopning mellom stasjonene.


